magyar
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Az EIHE Steel Structure dobozoszlopos feldolgozási folyamata és mérnöki alkalmazások eredményei
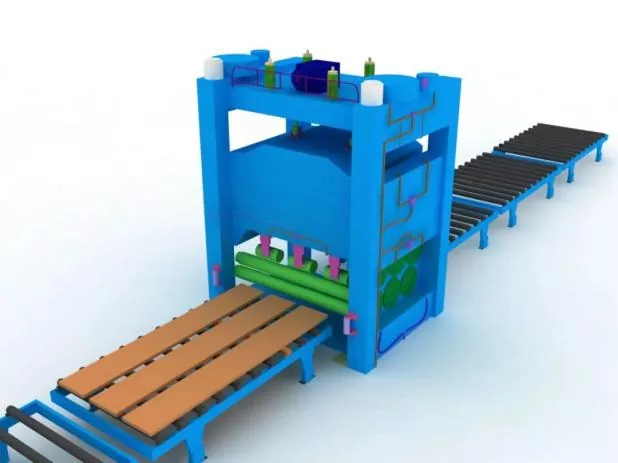
I. Általános elrendezési rajz
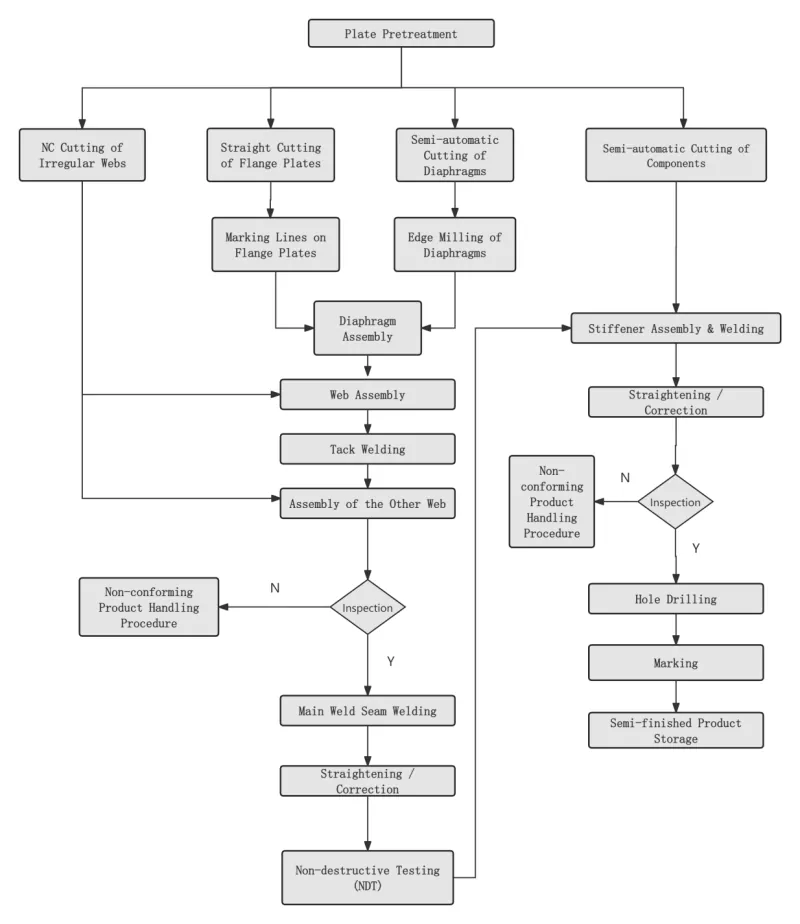
Ⅱ. Kulcsfolyamat
|
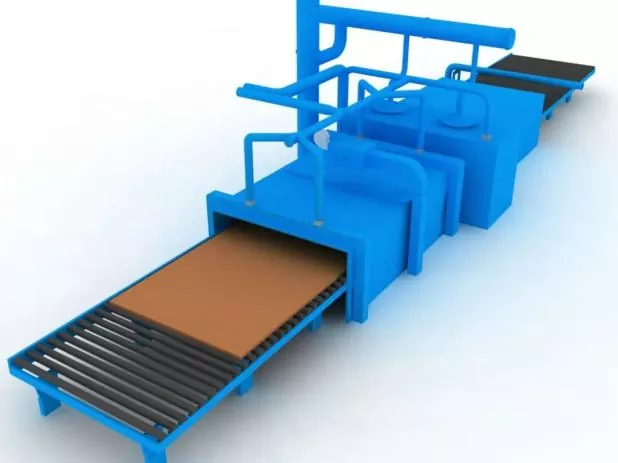
1. lépés Az acéllemez felületének előkezelése |
A tervezési vagy eljárási követelményeknek megfelelően kell lefolytatni az acéllemez vakolás előtt. |
|
|
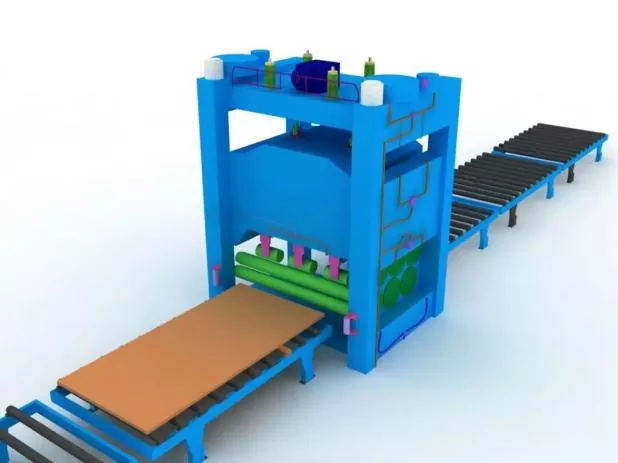
2. lépés Az acéllemez kiegyenesítése |
A teljes egyengetést az acéllemez előkezelése után kell elvégezni, hogy biztosítsák a vakolás pontosságát és enyhítsék az acéllemez belső maradékfeszültségét. |
|
|
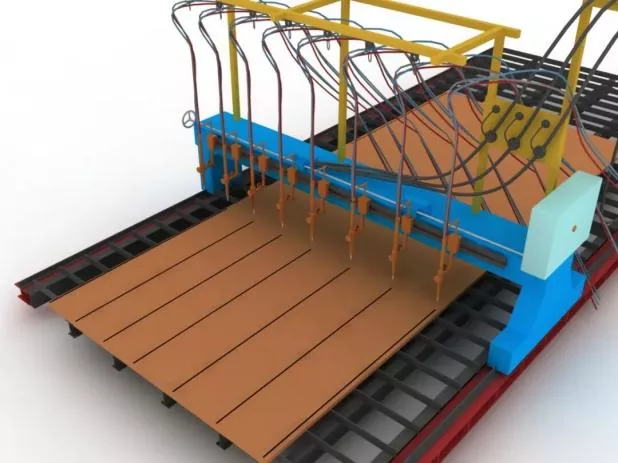
3. lépés: Az alkatrészek vágása és kivágása |
Vágás előtt állítsa be a vágógépet, ellenőrizze a fúvóka modelljét, és ellenőrizze a légnyomás stabilitását. |
|
|
Vágás közben először melegítse elő az acéllemez vágási varrását, és szigorúan ellenőrizze a vágási sebességet. |
||
|
4. lépés Az alkatrészek másodlagos kiegyenesítése |
Az acéllemez tömítés után hajtják végre, hogy biztosítsák az összeszerelési pontosságot és csökkentsék az acéllemezek belső maradékfeszültségét. |
|
|
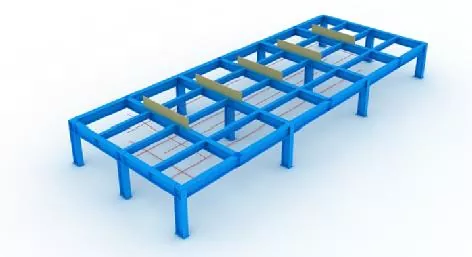
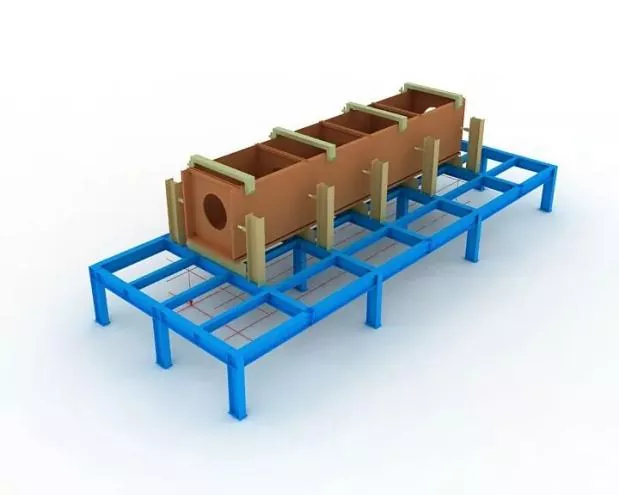
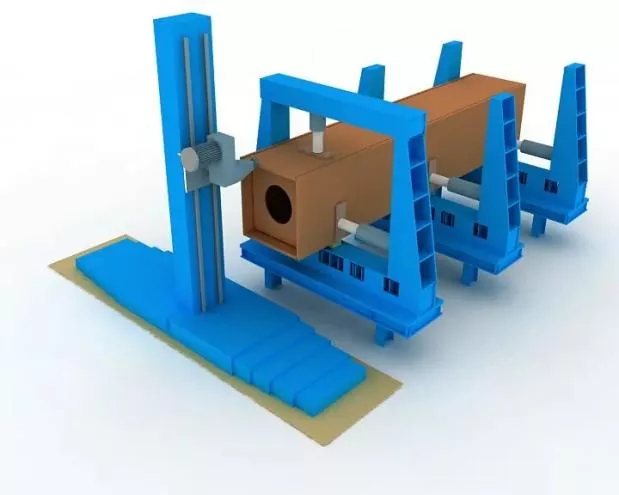
5. lépés: Jig-ek és elrendezési vonalak beállítása |
Az összeszerelés előtt először be kell állítani az elrendezési vonalakat és a fékeket. |
|
|
A beszerelés során biztosítani kell a felső nyílás vízszintes szintjét, valamint a megfelelő merevséget és szilárdságot. |
||
|
Valamennyi fúrót és elrendezési vonalat csak a kijelölt személyzet általi ellenőrzés és jóváhagyás után szabad használni. |
||
|
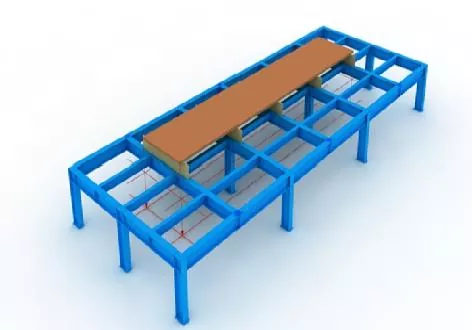
6. lépés: Az alsó panel elhelyezése |
Pontosan pozícionálva a billenőgombbal és az elrendezési vonalakkal. |
|
|
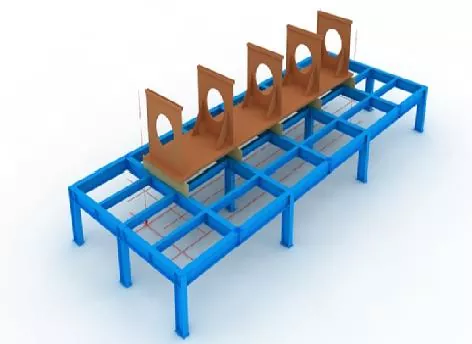
7. lépés A membrán összeszerelése |
A membránok összeszerelése előtt jelölje meg a pozicionáló vonalakat az alsó panelen, és köszörűkoronggal távolítsa el a lebegő rozsdát a vonalak mindkét oldalán. |
|
|
A membránok felállítása után rögzítse őket tapadós hegesztéssel. |
||
|
8. lépés Webes összeállítás |
A szövedék összeszerelése és minősítése után emelje fel erősen a membránhoz egy emelővel, majd rögzítse tépőhegesztéssel.
|
|
|
9. lépés A felső panel összeszerelése |
Végezze el a felső panel pontos pozícionálását függővel, majd rögzítse hegesztéssel. |
|
|
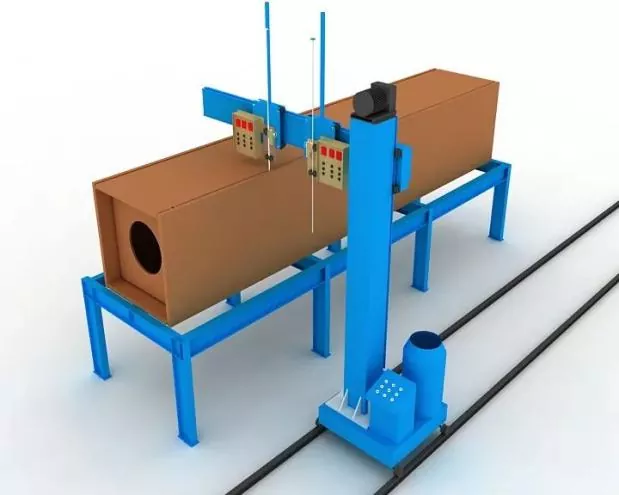
10. lépés Membrán-elektrolakos hegesztés |
A membránokhoz az egyoldalas elektroslag-hegesztést alkalmazzák. |
|
|
Az elektrosalak hegesztő furatok felső és alsó nyílásainál hegesztés közben az ív indításához és oltásához réz hüvelyeket kell felszerelni. |
||
|
A hegesztési folyamat során szigorúan ellenőrizni kell a hegesztési áramot és feszültséget, és figyelni kell a szalag elektrosalakos hegesztési területének színváltozásának megfigyelésére. |
||
|
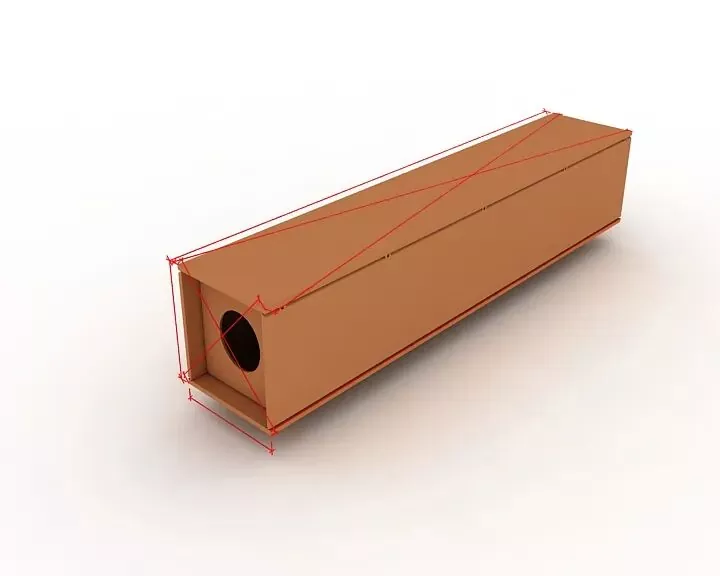
11. lépés Általános ellenőrzés |
Az ellenőrzés során összpontosítson annak ellenőrzésére, hogy az alkatrészhossz, az átlóméretek és a végszakasz méretei megfelelnek-e a tervezési és specifikációs követelményeknek, és javítsa ki az összes tűréshatáron kívüli alkatrészt. |
|
|
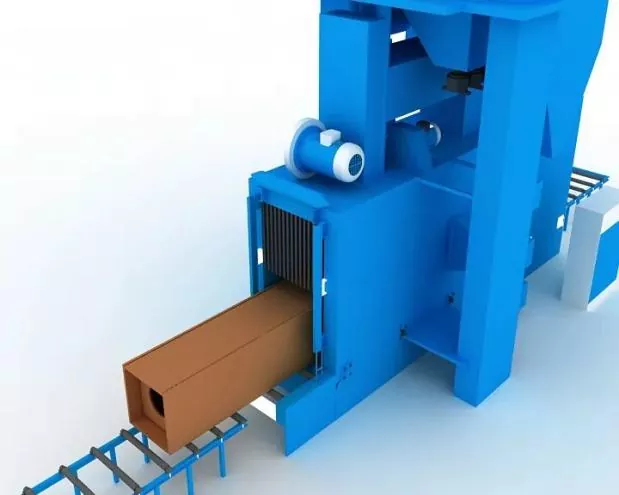
12. lépés Marás vége |
Összeszerelés és hegesztés után marja meg a végfelületet. |
|
|
Garantálja az elemek síkságát, valamint a homlokfelület és a maró közötti párhuzamosságot. |
||
|
13. lépés: Homokfúvás és rozsda eltávolítása |
A hegesztés után igény szerint teljes rozsdaeltávolítás homokfúvással, majd át kell vinni a bevonatszerkezetre. |
|
Ⅲ. Összeszerelési, elhelyezési és hegesztési előírások
|
Összeszerelési pontosság |
Az összeszerelés során: ● Megfelelő korlátozásokat kell alkalmazni a hegesztési deformáció szabályozására. ● A hegesztési zsugorodási ráhagyást és az ésszerű fordított alakváltozást az alkatrészek méretének szabályozására és a megfelelő alak biztosítására kell fenntartani. |
|
A hegesztett kötések gyártása és összeszerelése során megengedett eltérések, valamint a szerkezeti elemek mérettűrései meg kell, hogy feleljenek az acélszerkezetek építési minőségének elfogadására vonatkozó szabályzat (GB 50205) követelményeinek. |
|
|
Szerelési pozicionáló hegesztés |
Ezt félautomata tömörhuzalos gázíves hegesztéssel (GMAW) kell megvalósítani. |
|
Hegesztő |
Az összeszerelő hegesztéssel foglalkozó hegesztőknek az Építési acélszerkezetek hegesztési műszaki leírásában (JGJ81) meghatározott megfelelő képesítési bizonyítvánnyal kell rendelkezniük. |
|
A hegesztési varratok helyzete |
A hegesztési varratok elhelyezkedése: A hegesztési varratoknak kerülniük kell a formális hegesztések kezdetét és végét, és nem helyezhetők el sarkokra, élekre, végekre és más kritikus területekre, amelyek hajlamosak a szerkezeti szilárdságra és a gyártási hibákra. |
|
T-idomokhoz tapadóhegesztés: mindkét oldalon szimmetrikusan kell elvégezni; eközben lehetőség szerint kerülni kell a hornyon belüli tapadóhegesztést. Teljes behatolású horonyhegesztéshez: A horonyon tapadóhegesztést kell végezni visszamarás, például visszamarás esetén. |
|
|
A hegesztő hátlapok, valamint a rá- és lefutó lemezek összeszerelési és hegesztési helyzetének meg kell felelnie a vonatkozó szabványoknak |
|
|
Hegesztési anyagok |
Az összeszereléshez és a tapadásos hegesztéshez használt hegesztési anyagoknak összhangban kell lenniük a formális hegesztésnél használt anyagokkal, azaz ugyanazokat a hegesztőanyagokat kell alkalmazni, mint a hivatalos hegesztésnél. |
|
A nagy szilárdságú acél és a kis szilárdságú acél közötti szerelőhegesztéshez a hegesztőanyagokat a kis szilárdságú acél minőségének megfelelően kell kiválasztani. |
Kapcsolódó hírek
- Nemzeti ünnepi üdvözlet az Eihe Acélszerkezettől
- Sikeres első emelés! Az Eihe Steel által megvalósított Asia Pacific Marokkó projekt
- Képesítés megújítása jóváhagyva! Az Eihe folyamatosan növeli a globális piaci lábnyomot
- EHSS acélszerkezetek szállítása repülőterekre és állomásokra
- Fókuszban a globális fejlődés: A Shandong Steel Structure Industry Association sikeresen megtartja az ipari nemzetközivé válásról szóló tapasztalatcsere konferenciát
- Az EHSS kizárólagos házigazdája a 8. Shandong Steel Structure High-Quality Fejlesztési Fórumnak és a 2026-os SSSIA éves konferenciának Csingdaóban, teljes sikerrel
Hagyj üzenetet