magyar
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Acélszerkezeti gyártástechnológia elemzése
Ⅰ. Áttekintés
Acélszerkezet gyártása tervrajzok fizikai szerkezeti komponensekké alakításának folyamata. Lényege, hogy az acél anyagokat a tervezési követelményeknek megfelelően, gyári gyártási eljárásokkal minősített acél szerkezeti elemekké dolgozza fel, miközben az acél szelvénytulajdonságait alapvetően változatlan formában tartja.
Az acélszerkezetek gyártási technológiája általában hasonló a gépi gyártáséhoz. Tekintettel azonban arra, hogy az acélszerkezeti termékeket végső soron építkezéseken szerelik össze, folyamatai nagyobb hangsúlyt fektetnek a precíziós szabályozásra és a deformáció megelőzésére.
Ⅱ. Az acélszerkezetek gyártásának folyamatábrája
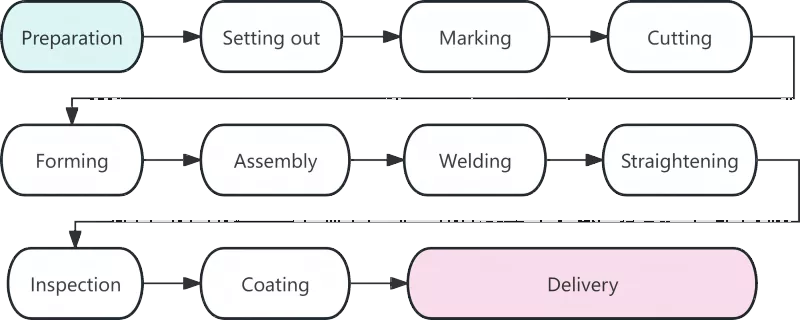
Ⅲ. Az egyes munkaeljárások részletes elemzése
|
Folyamat |
Leírás |
|
Anyag előkészítés |
Az anyag előkészítése az acélszerkezetek gyártása kezdetét jelenti, minősége közvetlenül befolyásolja az összes további munkafolyamatot. Ebben a szakaszban az alapvető feladatok közé tartozik az anyagátvétel, az egyengetés és a felülettisztítás. Az acélanyagok gyárba érkezését követően az anyagtanúsítványokat össze kell vetni a tényleges termékekkel. A fő szerkezeti elemekben használt acélok kémiai összetételére és mechanikai tulajdonságaira vonatkozóan újbóli ellenőrzést kell végezni. A szállítás során keletkezett deformálódott acélokat görgős egyengetővel vagy hidraulikus emelőgéppel kell kiegyenesíteni. A tapasztalatok azt mutatják, hogy a vakolás mérethibáinak körülbelül 80%-a a kiegyenesítetlen alapanyagokból származik. |
|
Rajzpadlós kitűzés |
A lofting az első kritikus lépés a precíziós vezérléshez az acélszerkezetek gyártásában. A dedikált platformokon vagy elrendezési táblázatokon a technikusok a tervezési rajzoknak megfelelően 1:1 arányban teljes méretű alkatrészek illesztéseit és körvonalait rajzolják meg, hogy meghatározzák az alkatrészek alakját. A rajzméretek ellenőrzése mellett a hegesztési zsugorodási ráhagyást a vonatkozó folyamatok által megkövetelt módon kell fenntartani. Általában minden tompahegesztéshez 1–1,5 mm ráhagyást kell hagyni. |
|
Jelzés |
A jelölés arra az eljárásra vonatkozik, amely sablonokkal jelöli meg a furatok helyzetét és a megmunkálási vonalakat az alkatrészek körvonalaihoz az acéllemezeken és -szelvényeken. Az anyagfelhasználási arány maximalizálása érdekében az „először nagy alkatrészek, később a kis alkatrészek” elvét követik. Az optimalizált elrendezés révén a teljes anyagfelhasználási arány elérheti a 85%-ot, és a beágyazás optimalizálása után akár a 92%-ot is meghaladhatja. |
|
Vágás |
A vágás az a folyamat, amikor a nyersanyagokat megjelölt vonalak mentén különálló részekre osztják. A fő vágási módszerek közé tartozik a gázvágás, a plazmavágás és a lézervágás. A numerikus vezérlésű vágási technológia széles körben elterjedt alkalmazása javította az acélszerkezetek gyártásának pontosságát és hatékonyságát. Egyes vágott felületek közvetlen hegesztésre alkalmasak, másodlagos élfeldolgozás nélkül. |
|
Alakítás |
A nem lineáris alkatrészeket, például az ívelt gerendákat és a hajlított csöveket hideg vagy meleg hajlítással kell formálni. A hideghajlítás szobahőmérsékleten történik, és a szokásos ívelt alkatrészekre alkalmazható. Meleghajlításhoz az acélokat 900-1100°C-ra hevítik hajlítás előtt, amit vastag lemezeknél vagy kis hajlítási sugarú alkatrészeknél alkalmaznak. |
|
Szerelés |
Az összeszerelés azt jelenti, hogy a megmunkált alkatrészeket a rajzok szerint egyesítik, és ideiglenesen rögzítik hegesztéssel. A szabványos összeszerelési eljárás a következő: A karimás lemezek illesztési varratainak csiszolása → Sorja eltávolítása a szalaglemezekről → Pontos pozicionálás összeszerelő géppel → Egyoldalas T-szelvényű acél teljes összeszerelése → Fordítsa meg az összeszerelést és fejezze be a teljes formázást. |
|
Hegesztés |
A hegesztés az acélszerkezet-gyártás alapvető eljárása, magas műszaki követelményekkel és szigorú minőségellenőrzéssel. Az általánosan használt hegesztési módszerek közé tartozik az automatikus merülőíves hegesztés, a CO₂-gázos védőhegesztés és az árnyékolt fémívhegesztés. |
|
Egyenesítés |
A hegesztés során fellépő hőfeszültség az alkatrész deformációját okozza, amelyet az eredeti geometriai alak visszaállítása érdekében egyengetéssel kell megszüntetni. Az általános egyengetési módszerek közé tartozik a mechanikus egyengetés, a lángegyenesítés és a kombinált egyengetés. A melegítés ugyanazon a helyen legfeljebb háromszor végezhető, és a túlmelegedés szigorúan tilos. |
|
Ellenőrzés |
A teljes gyártási folyamaton végigfutó ellenőrzés kulcsfontosságú garanciát jelent a termék minőségére. A szakaszos ellenőrzés elsősorban a nyersanyag-ellenőrzést, a folyamat közbeni ellenőrzést és a hegesztés utáni ellenőrzést foglalja magában. A végzetes hibák, mint például a repedések és a nem teljes olvadás nem megengedettek a hegesztési varratok belsejében. |
|
Bevonat |
A bevonat korrózió- és tűzvédelmet biztosít az acélszerkezetek számára. A szabványos bevonatrendszer három rétegből áll: cinkben gazdag epoxi alapozó, epoxi csillámos vas közbenső bevonat és poliuretán vagy fluorkarbon fedőbevonat. A tűzálló bevonatot több vékony rétegben kell felvinni. A bevonatoláshoz a környezeti hőmérséklet nem lehet alacsonyabb 5°C-nál, a relatív páratartalom nem haladhatja meg a 85%-ot, és az acél felületi hőmérséklete legalább 3°C-kal magasabb, mint a harmatpont. |
|
Szállítás a gyárból |
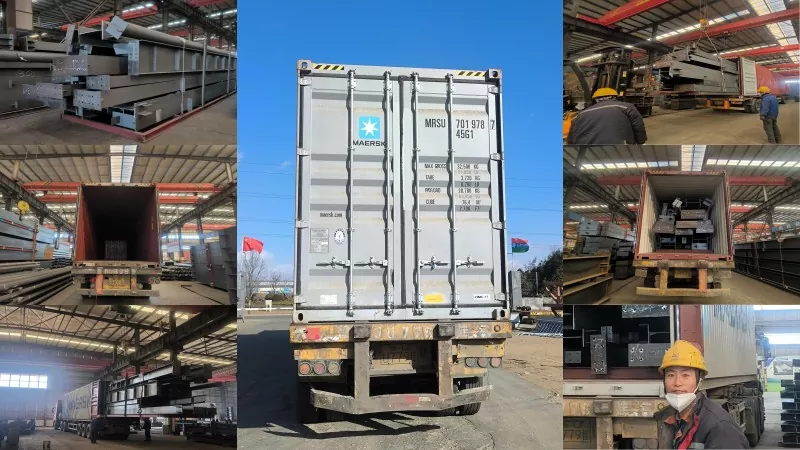
A szállítás az acélszerkezet gyártás utolsó lépése. A végső ellenőrzésen átmenő alkatrészek egyedi sorozatszámokat és jelöléseket kapnak. Az alkatrészeket a beépítési sorrendnek megfelelően csoportokba kell kötni. Fahasábokat vagy gumitömítéseket kell elhelyezni az alkatrészek között, hogy megakadályozzák a bevonat karcolódását. |
IV. A modern acélszerkezet-gyártás technológia fejlődési irányai
Modern acél szerkezeta gyártás egyre intelligensebb és gépesített a gyártás pontosságának és hatékonyságának javítása érdekében. A numerikus vezérléstechnika, az automata hegesztés, a BIM alkalmazás és az előszerelés virtuális szimulációja az iparág jövőbeli fejlődési irányait képviseli.
Az acélszerkezetek gyártása egy komplett rendszer, amely szorosan összefüggő folyamatokat, nagy pontosságú követelményeket és szigorú minőség-ellenőrzést tartalmaz. Az elrendezéstől a bevonatig minden eljárás közvetlenül befolyásolja a késztermékek minőségét. Az intelligens technológiák széles körben elterjedt alkalmazásával az acélszerkezetekre vonatkozóan szigorúbb szabványokat fogadnak el, ami a termékminőség további javulását eredményezi.
Kapcsolódó hírek
- Hogyan válasszuk ki a megfelelő méretet egy acélvázas lóistállóhoz?
- Helyszíni acélszerkezet összeszerelés + integrált emelőszerkezet építési munkafolyamata + legfontosabb szempontok
- Miért válasszon kétrétegű előregyártott acélvázas házat a modern élethez?
- Kilenc kulcsfontosságú pont az acélszerkezetű gyárépületek tervezéséhez és kivitelezéséhez
- Hogyan javíthatja az acélszerkezetű csirkeól építés a baromfitartó telepek irányítását?
- „Lokomotív stílusú” ipari épületek: A 3 szintes iroda acél vagy beton legyen?
Hagyj üzenetet